
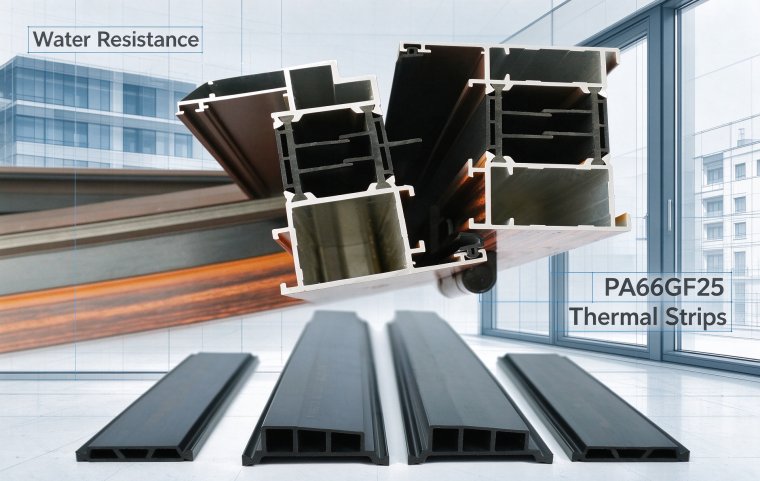
Стандарт испытаний на водостойкость, контроль испытаний, выбор условий эксплуатации и оценка качества термовставок PA66GF25
Introducción
La resistencia al agua es un ensayo obligatorio para la recepción de las barras de rotura térmica y los perfiles con rotura térmica. La norma nacional GB/T 23615.1‑2017 define dos protocolos paralelos de ensayo de resistencia al agua. Los datos obtenidos con distintos métodos de ensayo no son directamente equivalentes, lo que suele generar conflictos durante la inspección, la recepción y la ejecución de contratos de suministro. A su vez, la clase de resistencia al agua requerida para las barras de rotura térmica varía considerablemente según las condiciones de funcionamiento regionales y los tipos de edificios. Las viviendas ordinarias del interior, las regiones lluviosas del sur y los entornos costeros de alta humedad con niebla salina imponen requisitos totalmente diferentes a las formulaciones resistentes a la hidrólisis. Este artículo ofrece un análisis puramente técnico centrado en las normas de ensayo de resistencia al agua, los puntos clave de control del proceso, las características típicas de los productos no conformes, la lógica de selección para distintas condiciones de funcionamiento y las medidas productivas para mejorar la estabilidad de la resistencia al agua. No contiene contenido publicitario de productos y está redactado para la divulgación técnica en la plataforma Aicaigou, con el fin de ayudar a compradores, fabricantes de perfiles e inspectores a establecer criterios de evaluación unificados.
1. Análisis de los protocolos de ensayo de resistencia al agua de la norma GB/T 23615.1
La norma nacional establece dos protocolos: ensayo de inmersión a temperatura ambiente y ensayo en agua hirviendo. En ausencia de acuerdo contractual, se priorizará el ensayo de inmersión a temperatura ambiente para arbitrajes. En el ensayo de inmersión a temperatura ambiente, las probetas se sumergen de forma continua en agua pura de grado 3 a 23 ℃ ± 2 ℃ durante 1000 horas. El ensayo en agua hirviendo es un método de envejecimiento acelerado, en el que las probetas se mantienen en agua pura de grado 3 en ebullición durante 4 horas.
Las probetas de evaluación se dividen en dos categorías: probetas individuales de barra de rotura térmica y probetas de perfil con rotura térmica ensamblado. La evaluación de la resistencia al agua de los perfiles con rotura térmica valora no solo las propiedades intrínsecas de las barras de rotura térmica, sino también la estabilidad sinérgica de la interfaz de encaje entre las barras de rotura térmica y las aleaciones de aluminio tras la absorción de agua. Como se especifica claramente en la norma, después de la inmersión y el enfriamiento hasta condiciones normalizadas, se medirá el valor característico de la resistencia a la tracción transversal a -20 ℃. Su reducción no debe superar el 30 % del índice correspondiente antes de la inmersión, y el valor característico de tracción transversal a baja temperatura también debe cumplir el requisito de límite mínimo. Este es el indicador crítico principal para la recepción de obras.
Muchos compradores creen erróneamente que el ensayo de 4 horas en agua hirviendo y el ensayo de 1000 horas de inmersión a temperatura ambiente son intercambiables. Una gran cantidad de datos de ensayos comparativos demuestra que ambos métodos siguen rutas de fallo distintas: el ensayo en agua hirviendo provoca la hidrólisis bajo altas temperaturas de corta duración para evaluar rápidamente la resistencia a la hidrólisis de la matriz; el ensayo de 1000 horas a temperatura ambiente está dominado por una absorción lenta de agua y un despegue progresivo de la interfaz, lo que simula mejor las condiciones reales de uso, como la humedad prolongada y la infiltración de condensación en puertas y ventanas. Algunas probetas superan el ensayo en agua hirviendo, pero sufren un despegue lento de la interfaz tras una inmersión prolongada a temperatura ambiente y, finalmente, no cumplen el requisito de límite de reducción. Por ello, para proyectos de muros cortina costeros y de alta humedad, se recomienda especificar el ensayo de inmersión de 1000 horas a temperatura ambiente como base de recepción.
Además de la norma china, la norma europea EN 14024 también incluye el acondicionamiento por inmersión en agua para ajustar el estado previo al ensayo antes de los ensayos de tracción transversal y fluencia. Comparte un principio similar a la norma nacional, simulando la conservación de las propiedades mecánicas tras la intrusión prolongada de humedad en estructuras de rotura térmica. Esta cláusula técnica se cita frecuentemente en pedidos de perfiles para exportación.
2. Pretratamiento, preparación de probetas y control de inspección para ensayos de resistencia al agua
Los resultados de los ensayos de resistencia al agua presentan una alta dispersión. Muchos resultados anómalos no proceden de defectos de calidad intrínsecos de las barras de rotura térmica, sino de una preparación, pretratamiento y acondicionamiento no normalizados de las probetas. En primer lugar, las probetas se cortan evitando los extremos de extrusión, tramos curvados, superficies rayadas y microfisuras, con bordes de corte limpios para evitar defectos de tensión preformados. Las probetas con tensiones internas residuales tienden a fisurarse prematuramente tras la inmersión en agua por el efecto combinado de la relajación de tensiones y el hinchamiento por absorción de agua, generando resultados de ensayo falsamente bajos.
Al introducir las probetas en el agua, todas deben quedar totalmente sumergidas, dejando espacios entre probetas y entre estas y la pared del recipiente para permitir el intercambio libre de agua sin apilamiento ni compresión. El agua se renueva periódicamente durante la inmersión para evitar el desarrollo microbiano y la precipitación de impurezas que alteren el medio acuático, así como para impedir que las impurezas se adhieran a la superficie de las probetas e interfieran con las vías de penetración de la humedad. Tras la inmersión, las probetas no pueden ensayarse inmediatamente. Deben acondicionarse según los requisitos normativos: limpiar el agua superficial libre y conservarlas el tiempo suficiente en un entorno normalizado de temperatura y humedad para lograr una distribución homogénea de la humedad interna. El ensayo inmediato tras la extracción produce diferencias importantes de contenido de humedad entre la capa superficial y el núcleo, provocando fluctuaciones drásticas del módulo y la resistencia, además de una baja repetibilidad.
Asimismo, para los ensayos comparativos deben unificarse los lotes de materia prima, los procesos de extrusión y el historial de almacenamiento. Las barras de rotura térmica que han absorbido humedad durante un almacenamiento prolongado en almacén tienen un contenido de humedad inicial elevado; su curva de atenuación de propiedades tras la inmersión es totalmente distinta a la de barras idénticas fabricadas con material recién secado. En laboratorios oficiales que realizan comparativas de resistencia al agua, las probetas se secan generalmente hasta masa constante para unificar el contenido de humedad inicial antes de la inmersión, garantizando una base de comparación coherente.
3. Modos de fallo típicos y rastreo de causas raíz para barras de rotura térmica que no superan los ensayos de resistencia al agua
La no conformidad en los ensayos de resistencia al agua se manifiesta principalmente en tres modos de fallo, cada uno asociado a causas de calidad diferenciadas. Tipo 1: reducción excesiva de la resistencia con fractura dentro de la matriz de la barra de rotura térmica. Se debe principalmente a una resistencia insuficiente a la hidrólisis de las materias primas. Casos típicos: resina PA66 ordinaria sin estabilizadores de hidrólisis, alta proporción de material reciclado PA6, o incluso matriz PA6 etiquetada falsamente como PA66GF25. El enlace amídico del PA6 tiene menor estabilidad y una tasa de hidrólisis mucho mayor que el PA66. Tras una inmersión prolongada, la masa molecular desciende rápidamente, acompañada de un fuerte deterioro de la tenacidad y la resistencia de la matriz.
Tipo 2: la fractura ocurre en la interfaz entre fibra de vidrio y resina; en las superficies de rotura se observan fibras de vidrio lisas y un encapsulado deficiente por parte de la resina. La causa raíz es un sistema de encolado de fibra de vidrio no compatible. El agente de tratamiento superficial de la fibra de vidrio tiene baja resistencia a la hidrólisis. El agua penetra por el canal interfacial entre la fibra de vidrio y la matriz, daña la adhesión interfacial y provoca el despegue. Incluso si la resina base es apta, las interfaces dañadas impiden que las fibras de vidrio transmitan la carga de forma eficaz, provocando un rápido deterioro de las propiedades mecánicas generales.
Tipo 3: las probetas individuales de barra de rotura térmica superan el ensayo, mientras que los perfiles con rotura térmica ensamblados no superan el ensayo de inmersión en agua. Este problema está relacionado sobre todo con los procesos de inserción de la barra y conformado compuesto: dientes de encaje poco profundos, prensado por laminación insuficiente y desviación dimensional de las ranuras del perfil. Cuando el agua entra en las holguras de encaje, el efecto de cuña del agua agranda las rendijas interfaciales y reduce la fuerza de unión del encaje, causando la rotura por tracción del perfil, y no un defecto de resistencia al agua de la materia prima de la barra de rotura térmica.
Existe también un defecto oculto: las probetas apenas cumplen el índice de resistencia al agua, pero sufren una degradación continua de sus propiedades tras ciclos húmedo‑seco. Una única inmersión puede ser aceptable, pero los ciclos repetidos de secado y absorción acumulan microdaños en la interfaz y provocan un fallo prematuro en servicio. Estos riesgos aparecen con mayor facilidad en zonas lluviosas del sur con condensación diurna y nocturna frecuente.
4. Lógica de selección de clases de resistencia al agua para barras de rotura térmica bajo distintas condiciones constructivas
Para puertas y ventanas de viviendas ordinarias en regiones secas del interior, la humedad ambiental fluctúa moderadamente y la condensación rara vez se acumula en las cavidades. Las barras de rotura térmica PA66GF25 conformes a la norma satisfacen los requisitos de resistencia al agua y pueden aceptarse según las disposiciones básicas de la norma nacional. En las zonas lluviosas al sur del río Yangtsé con alta humedad prolongada durante la temporada de lluvias de ciruelo, la condensación tiende a acumularse en las cavidades de puertas y ventanas. Se prefieren grados modificados de PA66GF25 con adición de estabilizadores de hidrólisis para ralentizar la hidrólisis bajo inmersión prolongada.
Las condiciones costeras representan un escenario de servicio severo para la resistencia al agua. Además de la inmersión en agua pura, el vapor de agua contiene iones cloruro, y los entornos salinos aceleran sinérgicamente la corrosión interfacial y la hidrólisis. Las formulaciones ordinarias resistentes al agua no cumplen los requisitos de servicio a largo plazo. Se requieren formulaciones especiales de PA66 resistentes a la hidrólisis, junto con canales de drenaje diseñados en los perfiles para reducir el estancamiento prolongado de agua alrededor de las barras de rotura térmica. Para edificios de muy bajo consumo energético y casas pasivas, las estructuras aislantes permanecen selladas durante mucho tiempo, manteniendo una alta humedad en las cavidades. Durante la selección del material deben evaluarse simultáneamente la resistencia al agua y la resistencia a la fluencia, en lugar de comprobar únicamente las propiedades mecánicas iniciales.
Al mismo tiempo, la optimización estructural en fase de diseño puede reducir el nivel exigido de resistencia al agua de las barras de rotura térmica: los orificios de drenaje en las cavidades del perfil impiden que el agua de lluvia entre directamente en la zona de rotura térmica y disminuyen el riesgo de inmersión prolongada de las barras. Es una medida de control más económica y fiable que simplemente aumentar la clase de resistencia a la hidrólisis del material. Es necesario combinar el rendimiento del material y la protección estructural para mitigar los riesgos de envejecimiento por agua.
5. Medidas de control del proceso productivo para mejorar la estabilidad de la resistencia al agua de las barras de rotura térmica
La resistencia al agua viene determinada no solo por la formulación de la materia prima, sino también por los procesos de extrusión y postratamiento, que afectan sustancialmente a la resistencia al agua final de los productos terminados. El secado de la materia prima es el primer punto crítico de control. Los gránulos de PA66 deben secarse completamente antes de la extrusión. El exceso de humedad en la materia prima genera pequeñas burbujas en el fundido durante la extrusión, formando huecos internos que actúan como vías rápidas de penetración de humedad y aceleran notablemente la absorción de agua y la hidrólisis.
Durante el enfriamiento y conformado tras la extrusión, la velocidad de enfriamiento influye en la cristalinidad. La matriz PA66 con mayor cristalinidad tiene una fracción amorfa menor, menos vías de difusión para las moléculas de agua, menor contenido de humedad de equilibrio y mejor estabilidad de resistencia al agua. Un enfriamiento rápido provoca una cristalización incompleta, una absorción de agua más rápida y una atenuación acelerada de las propiedades a largo plazo. El perfil de temperatura de las matrices de conformado y los tanques de enfriamiento influye directamente en la uniformidad de la estructura cristalina.
El envejecimiento post‑extrusión también tiene efecto. Un envejecimiento adecuado libera las tensiones internas residuales de extrusión y frena la aparición de microfisuras generadas por la superposición de tensiones y el hinchamiento por absorción de agua en ciclos húmedo‑seco. Si persisten tensiones de extrusión importantes dentro de las barras de rotura térmica, se produce concentración de tensiones durante el hinchamiento por absorción de agua, las microfisuras se expanden rápidamente y la humedad penetra continuamente por las fisuras, acelerando el envejecimiento y el fallo.
6. Recomendaciones sobre cláusulas de resistencia al agua en contratos de compra y recepción
La mayoría de conflictos entre proveedores y compradores surgen por descripciones ambiguas de las cláusulas de resistencia al agua en los contratos. En el acuerdo técnico de compra deben clarificarse varios puntos clave: si se adopta el protocolo de inmersión a temperatura ambiente o de agua hirviendo, duración de la inmersión, si las probetas son barras de rotura térmica individuales o perfiles con rotura térmica terminados, límites del valor característico de tracción transversal tras la inmersión, ratio máximo admisible de reducción de resistencia y condiciones de acondicionamiento de las probetas. También pueden especificarse reglas de muestreo por lotes. Para proyectos de alta humedad y costeros, se puede exigir al proveedor que facilite las curvas originales de ensayo de resistencia al agua e informes de fractura por microscopía electrónica de barrido para verificar defectos ocultos, como el despegue interfacial.
Debe aclararse que las barras de rotura térmica PA66GF25 aptas permiten una reducción razonable de la resistencia causada por la absorción de agua. El margen de reducción del 30 % establecido por la norma nacional contempla la característica intrínseca de absorción de humedad de la poliamida. No es realista exigir propiedades invariables tras la inmersión. El criterio principal de no conformidad es que la atenuación de propiedades supere los límites normativos y se pierda la capacidad portante estructural, y no una simple caída del módulo.
Conclusión
La evaluación de la resistencia al agua de las barras de rotura térmica debe vincularse al método de ensayo correspondiente, al tipo de probeta y a las condiciones de servicio. Etiquetas cualitativas simples como «buena resistencia al agua» o «mala resistencia al agua» son insuficientes. Los dos ensayos de resistencia al agua especificados en GB/T 23615.1 corresponden respectivamente a la evaluación de hidrólisis acelerada y a la simulación de infiltración prolongada. La ubicación del fallo ayuda a distinguir rápidamente problemas derivados de la formulación de materia prima, la interfaz fibra‑matriz o los procesos de conformado compuesto del perfil. Compradores, transformadores de perfiles y diseñadores de muros cortina deben seleccionar clases de resistencia a la hidrólisis adecuadas según la humedad local, precipitaciones y exposición a niebla salina del proyecto. Combinado con el diseño de estructuras de drenaje en los perfiles, los riesgos de envejecimiento por humedad pueden controlarse dentro de los márgenes de diseño, garantizando la seguridad estructural de los perfiles con rotura térmica durante toda su vida útil.