
Механизм влияния и технологический контроль усадки термоперемычек PA66GF25
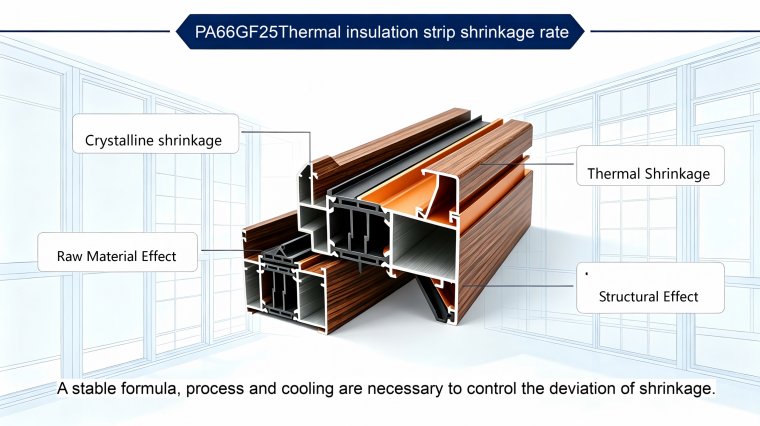
В статье анализируется усадка термоперемычек из полиамида PA66GF25, армированного стекловолокном. Эти полукристаллические экструдированные профили подвержены тепловой и кристаллизационной усадке в соответствии с GB/T 23615.1-2017.
Стабильность усадки зависит от рецептуры сырья. Содержание стекловолокна 25% сдерживает усадку, в то время как вторичные материалы, плохая дисперсия волокон и избыток наполнителей вызывают неравномерную усадку и остаточные напряжения. Неправильный режим экструзии, охлаждения и неоднородное поперечное сечение приводят к деформации.
Незначительная усадка при старении проявляется через 7–15 дней после изготовления и создает риски при сборке. Усадка обусловлена свойствами материалов, рецептурой, экструзией и охлаждением. Стабильное сырье и технологические процессы позволяют контролировать усадку и обеспечивать размерную точность.
Термоперемычки PA66GF25 — это экструдированные профили из полиамида, армированного стекловолокном. Данный материал обладает присущими ему свойствами тепловой усадки и кристаллизационной усадки, характерными для полимерных материалов. Коэффициент усадки термоперемычек представляет собой линейно пропорциональное размерное и объемное сжатие изделия после экструзии расплава при высокой температуре, охлаждения и формования до достижения стабильного состояния при комнатной температуре. Он является ключевым техническим показателем для оценки размерной стабильности, однородности формования и структурной плотности изделия.
В соответствии с нормой GB/T 23615.1-2017 готовые термоперемычки должны сохранять стабильные размеры. Отклонения, вызванные усадкой при охлаждении и усадкой при старении, должны находиться в пределах допусков; в противном случае возникнут размерные неточности в партиях продукции. Усадка термоперемычек делится на два типа: мгновенная усадка при охлаждении после экструзии и медленная усадка при старении при комнатной температуре. Величина коэффициента усадки совместно определяется составом материала, процессом экструзии, градиентом охлаждения и структурой поперечного сечения. В данной статье систематически анализируются принцип формирования и правила влияния коэффициента усадки термоперемычек с точки зрения механизма материала и производственной технологии.
I. Основной физический и материальный механизм усадки термоперемычек
Полиамидная смола PA66 — это полукристаллический полимерный материал. При высоких температурах плавления молекулярные цепи находятся в беспорядочном вытянутом состоянии, что приводит к объемному расширению материала и увеличению межмолекулярных расстояний. В процессе охлаждения после экструзии температура расплава постепенно снижается, подвижность полимерных цепей ослабевает, молекулярные структуры перегруппировываются и кристаллизуются, становясь более плотными. В макроскопическом плане это проявляется в размерном и объемном сжатии, то есть кристаллизационной усадке. Одновременно экструдированные при высокой температуре профили подвергаются физическому тепловому сжатию из-за теплового расширения и сжатия при естественном охлаждении. Суммирование этих двух видов усадки формирует общий коэффициент усадки термоперемычек.
Как жесткий неорганический наполнитель, стекловолокно имеет чрезвычайно низкий коэффициент усадки и стабильные размеры. Оно ограничивает усадку и фиксирует размеры в материальной системе. Одна из основных целей нормированной рецептуры с содержанием стекловолокна 25 % — значительно снизить высокую усадку чистого полиамида, чтобы коэффициент усадки термоперемычек был стабильным и управляемым. Соответствующие требованиям термоперемычки PA66GF25 имеют равномерную и малую усадку. Напротив, изделия с недостаточным содержанием стекловолокна, смешанными наполнителями или добавленными вторичными материалами имеют более высокую долю смолы, что вызывает существенное увеличение и неравномерность общей усадки, а также полную потерю размерной стабильности.
II. Решающее влияние состава сырья на коэффициент усадки
Чистота сырья и система рецептуры являются базовыми условиями, определяющими коэффициент усадки. Первичная смола PA66 демонстрирует стабильное кристаллизационное поведение с постоянными линейно равномерными значениями усадки. Сырье с добавлением вторичных материалов имеет переменную длину молекулярных цепей и нарушенные скорости кристаллизации вследствие многократной деградации при высокой температуре. Это вызывает хаотичные колебания коэффициента усадки и заметные различия усадки внутри одной партии изделий.
Содержание стекловолокна напрямую ограничивает величину усадки: чем ниже доля стекловолокна, тем выше доля смолы и тем более выраженная общая усадка. Неравномерное распределение стекловолокна и локальные агломераты вызывают неоднородную усадку поперечного сечения профилей и приводят к таким проблемам, как односторонняя усадка, локальные впадины и крутильная деформация. Кроме того, избыточные неорганические наполнители, такие как карбонат кальция и тальковый порошок, нарушают равномерность кристаллизации, создавая разные коэффициенты усадки между поверхностью и внутренней частью профилей. Поверхность быстро охлаждается и сильнее сжимается, а внутренняя часть охлаждается медленно с замедленной усадкой, что вызывает внутренние остаточные напряжения и потенциальные риски деформации.
III. Правила влияния параметров процесса экструзии на колебания усадки
Температура экструзии, скорость вращения шнека и скорость протяжки — ключевые технологические параметры для регулирования коэффициента усадки. Слишком высокие температуры в каждой зоне цилиндра обеспечивают достаточную пластификацию расплава и полное вытягивание молекул, что приводит к относительно большей кристаллизационной усадке после охлаждения. Недостаточная температура вызывает неполную пластификацию и низкую кристалличность при малой и нестабильной усадке. Температурные колебания напрямую создают различия усадки между партиями и ухудшают размерную однородность изделия.
Скорость протяжки и скорость охлаждения определяют состояние усадки во время формования. Чрезмерная скорость протяжки принудительно вытягивает профили до полного охлаждения и формования, ориентируя вытянутые молекулярные цепи, которые непрерывно сжимаются при последующем старении при комнатной температуре и создают вторичную усадку. Слишком высокая температура охлаждающей воды или слишком короткий охлаждающий бак создают недостаточные градиенты охлаждения между внутренней и внешней частью профилей. Поверхность быстро затвердевает, а внутренняя часть медленно сжимается, вызывая скрытую послепроизводственную усадку, изгибы и кручение. Стабильный градиентный процесс охлаждения критически важен для контроля мгновенной и старческой усадки.
IV. Отклонения усадки, вызванные структурой поперечного сечения и различиями толщины стенки
Термоперемычки разных конструктивных моделей имеют структурные различия коэффициента усадки из-за вариаций толщины стенки поперечного сечения, расположения полостей и распределения ребер. Симметричные термоперемычки с равномерной толщиной стенки обеспечивают синхронное охлаждение, равномерную усадку и стабильную деформацию. Конструкции с неравномерной толщиной стенки, резкими переходами сечения, острыми углами и тонкими краями медленно охлаждаются и сильно сжимаются в толстостенных участках, быстро охлаждаются и слабо сжимаются в тонкостенных участках. Несинхронная усадка в разных точках поперечного сечения легко вызывает кручение, боковой изгиб и коробление.
Многополостные конструкции, разделенные внутренними ребрами, имеют большую площадь охлаждения и равномерный отвод тепла, что обеспечивает более низкий общий коэффициент усадки и лучшую однородность. Крупные однополостные пустотелые конструкции имеют медленный отвод тепла в центре с более выраженной задержкой усадки и более заметной последующей старческой усадкой. Следовательно, сложность конструкции напрямую определяет стабильность усадки; это также основная причина предусматривать компенсацию усадки при изготовлении индивидуальных пресс-форм.
V. Характеристики и технические правила замедленной старческой усадки
Усадка термоперемычек возникает не только на этапе производственного охлаждения. Легкая старческая усадка продолжает проявляться в течение 7–15 дней после выпуска готовой продукции с завода. Профили с не полностью снятыми внутренними напряжениями подвергаются непрерывной молекулярной перегруппировке и медленному снятию напряжений при комнатной температуре, вызывая небольшое размерное сжатие. Изделия, изготовленные при нестабильных процессах, быстром охлаждении или перерастяжении, имеют большую старческую усадку, что может привести к скрытым дефектам: соответствие размеров при отгрузке, последующее уменьшение размеров и увеличение монтажных зазоров. Стабильные производственные процессы и соответствующая обработка старением позволяют свести к минимуму размерные отклонения, вызванные замедленной усадкой.
Заключение
Коэффициент усадки термоперемычек является результатом совместного влияния свойств материала, структуры рецептуры, процесса экструзии и формования при охлаждении. Неконтролируемая усадка по существу возникает из совместного действия нарушенной кристаллизации, остаточных напряжений, неоднородного охлаждения и нестандартных рецептур. Освоение механизма формирования усадки и стабилизация сырья и технологических параметров позволяют контролировать отклонения усадки в источнике и гарантировать размерную точность и структурную стабильность термоперемычек.