
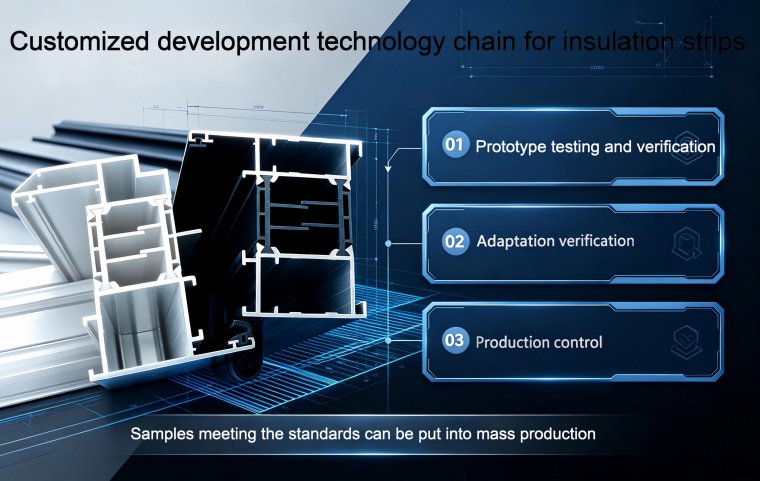
Проверка испытаний экструзионной фильеры и контроль массового производства новых терморазрывных вставок
Завершение механической обработки индивидуальных экструзионных фильер для терморазрывных вставок не означает завершение разработки продукта. Перед началом серийного производства новые фильеры должны пройти строгие испытания, проверку образцов, верификацию подгонки профилей и оптимизацию параметров.
Распространенные дефекты, такие как размерные отклонения, коробление и несоответствие при сборке, могут быть устранены путем регулировки технологического процесса или целенаправленной доработки фильеры. В статье обобщен полный технологический цикл после разработки новых экструзионных фильер, включающий пробную эксплуатацию, устранение дефектов и проверку соответствия требованиям.
Также предложены стандартизированные меры контроля серийного производства, обслуживания фильер и обеспечения стабильности характеристик между партиями. Строгий контроль испытаний и постоянный мониторинг износа фильер обеспечивают получение стабильных высококачественных терморазрывных вставок из PA66‑GF25, удовлетворяющих размерным, механическим и сборочным требованиям.
Завершение обработки экструзионных фильер для терморазрывных вставок не означает завершение разработки на заказ. Новые фильеры должны пройти комплекс процедур валидации, включая испытание фильеры, проверку образцов, испытания на подгонку профилей и оптимизацию параметров. Массовое производство может быть запущено только после подтверждения полного соответствия образцов нормам по размерной точности, механическим свойствам и сборочным характеристикам.
Проблемы, возникающие при испытаниях фильер, такие как размерные отклонения, коробление, дефекты поверхности и низкая совместимость при сборке, могут быть частично устранены путем регулировки режимов экструзии; другие дефекты требуют доработки фильеры. В статье рассмотрены сквозные технологические процессы, включающие валидацию испытаний фильеры, поиск неисправностей и контроль массового производства для вновь изготовленных фильер на заказ.
1. Технологический процесс первичного испытания новых фильер
Перед установкой новой фильеры для пробной экструзии необходимо выполнить очистку полости фильеры, осмотр каналов потока и проверку системы нагрева, чтобы убедиться в отсутствии заусенцев, вмятин и повреждений от ударов. Для испытаний фильер преимущественно используется материал PA66‑GF25. Применяются проверенные базовые отраслевые параметры: температура цилиндра экструдера, частота вращения шнека, скорость вытяжки и температура охлаждающей ванны. Это позволяет минимизировать влияние переменных факторов и определить, вызваны ли дефекты самой фильерой или технологическим процессом экструзии.
Размерный контроль первого полученного при экструзии тестового образца выполняется только после полного охлаждения. Профили, имеющие высокую температуру сразу после экструзии, не завершили полную усадку, поэтому измерения на данном этапе не могут использоваться в качестве референсных. Перед всеми испытаниями образцы выдерживают при комнатных условиях для релаксации напряжений с целью устранения остаточных напряжений, возникших при охлаждении.
2. Пункты проверки образцов на заказ и валидации подгонки
Проверка образцов включает три базовых этапа: визуальный контроль, испытания размерных допусков и валидация сборки профиля. При визуальном контроле терморазрывных вставок выявляются дефекты формования: линии спая, впадины, пятна, скручивание и изгибы. При размерном контроле с применением высокоточных измерительных приборов проверяются критические размеры — ширина сечения, толщина стенки, высота паза и симметрия — путем сопоставления с теоретическими размерами по чертежам, чтобы подтвердить соответствие готовых изделий согласованному классу допусков (стандартному или высокоточному).
После выполнения размерных требований обязательны практические испытания на вставку и подгонку. Образцы тестовых терморазрывных вставок вставляют в пазы соответствующих алюминиевых профилей, проверяя плавность вставки без заклинивания, принудительного сжатия или частичных зазоров. После установки наблюдают контакт между терморазрывной вставкой и стенками паза профиля, измеряют фактические зазоры подгонки. Даже при корректных расчетах по 2D‑чертежам возможны физические отклонения при сборке, поэтому практические испытания на подгонку являются обязательным этапом приемки при разработке фильер на заказ.
Для изделий на заказ с высокими инженерными требованиями могут проводиться дополнительные отборы проб и лабораторные испытания для определения механических показателей по государственным стандартам, например, предела прочности при растяжении в продольном направлении и стойкости к тепловому старению.
3. Оценка распространенных дефектов и решения при испытаниях фильер
При незначительных размерных отклонениях готовых изделий после испытания фильеры сначала определяют источник дефекта. Небольшие отклонения при нормальном короблении профиля и удовлетворительном качестве поверхности устраняют тонкой подстройкой технологических параметров, таких как скорость вытяжки и градиент охлаждения, для корректировки усадки и приведения размеров в норму. Если размерные отклонения выходят за пределы возможностей технологической регулировки, либо возникают структурные дефекты: неполное формирование сечения, неравномерный выход расплава, устойчивое одностороннее изгибание профиля — коренная причина лежит в каналах потока и размерах выходного отверстия фильеры, требуется её доработка.
Методы модификации фильеры включают увеличение полости, уменьшение полости, полировку каналов потока и установку ограничителя потока. После модификации фильера проходит повторное пробное экструдирование и повторные испытания образцов до полного выполнения всех показателей. При каждом цикле «доработка‑испытание» сохраняют образцы и фиксируют параметры для формирования полного технического архива разработки на заказ.
4. Ключевые моменты эксплуатации и контроля технического обслуживания фильер на заказ после приемки
После приемки и допуска к массовому производству новые фильеры на заказ получают индивидуальную документацию, где фиксируют серийные номера фильер, чертежи сечений, протоколы испытаний, модели совместимых профилей и стандартные параметры процесса экструзии. Фильеры на заказ относятся к прецизионному технологическому оснащению. Стекловолокно в расплаве PA66‑GF25 постоянно разрушает и истирает полости фильер, что при длительной эксплуатации приводит к медленному изменению размеров выходных отверстий.
Поэтому при массовом производстве терморазрывных вставок на заказ вводится режим периодического выборочного контроля с регулярной проверкой критических размерных допусков. Если измерения показывают постепенный дрейф размеров в сторону верхних пределов допусков, производство останавливают для контроля износа фильеры и своевременного выполнения полировочных ремонтных работ, чтобы предотвратить дефекты сборки крупных партий готовой продукции.
5. Контроль стабильности между партиями при долгосрочном производстве терморазрывных вставок на заказ
Исправное состояние фильеры — только один из факторов, обеспечивающих стабильность характеристик продукции. Колебания марки сырья, параметров сушки, температуры экструзии, скорости вытяжки и условий охлаждения в процессе массового производства также могут вызывать размерные флуктуации. Терморазрывные вставки индивидуального сечения в основном являются малосерийными компонентами для специальных условий применения; нестабильность размеров между партиями часто приводит к сбоям сборки на предприятиях по изготовлению окон и дверей.
Производственные группы должны фиксировать полный набор параметров экструзии для изделий на заказ и исключать произвольные изменения рецептуры сырья. Службы контроля качества строго выполняют контроль первого образца, обходные проверки в процессе изготовления и выборочный контроль перед отгрузкой. Это обеспечивает стабильную размерную точность терморазрывных вставок во всех партиях и стабильные показатели подгонки с соответствующими алюминиевыми профилями.
Заключение
Разработка фильер для терморазрывных вставок на заказ — это не разовая поставка от чертежей до готовой фильеры, а целостная техническая цепочка, включающая проверку при испытании фильеры, валидацию подгонки, оптимизацию путем доработки фильеры и эксплуатацию с техническим обслуживанием при массовом производстве. Строгое выполнение процедур валидации образцов и сборочных испытаний на этапе испытаний фильер в сочетании с усиленным контролем износа фильер на заказ на последующих стадиях позволяет организовать стабильное долгосрочное производство терморазрывных вставок на заказ, удовлетворяющих требованиям подгонки профилей и техническим спецификациям государственных стандартов.