
Анализ свойств материала и структурных причин изгибной деформации теплоразрывных лент
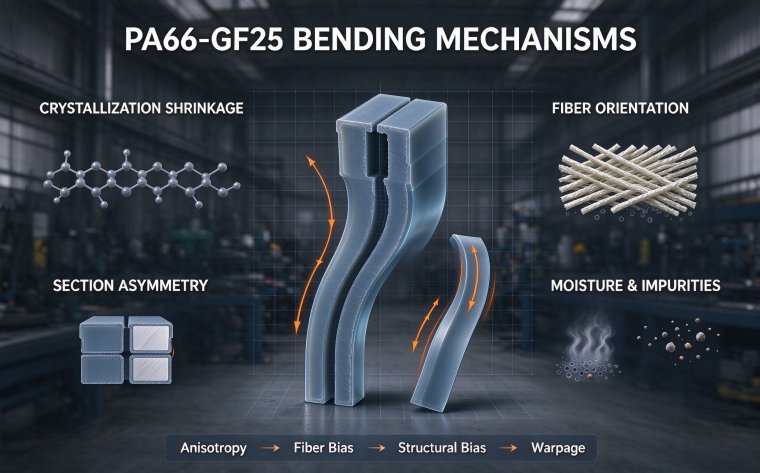
Дефекты, такие как боковой изгиб, коробление, скручивание и дугообразный изгиб, возникающие при формовочном производстве PA66GF25 теплоразрывных лент, в основном обусловлены внутренними физическими свойствами материала и врожденными характеристиками поперечного сечения, а не просто проблемами настройки оборудования. PA66 является полу kristаллическим полимером, который при армировании стекловолокном демонстрирует выраженную анизотропную усадку. Это основная причина изгиба, которая отличает теплоразрывные ленты от обычных пластиковых профилей. В статье представлен чисто технический анализ базового механизма изгиба при формовке теплоразрывных лент по трем врожденным направлениям: закономерностям кристаллизации материала, особенностям ориентации стекловолокна и различиям структуры поперечного сечения. Разъясняется неизбежность и технические закономерности структурного изгиба.
I. Основная тенденция к изгибу из-за неравномерной кристаллизационной усадки PA66
Полиамидная смола PA66 обладает высокой кристалличностью. Когда расплав охлаждается и затвердевает из высокотемпературного расплавленного состояния, молекулярные цепи упорядоченно перестраиваются и кристаллизуются с образованием плотной структуры, что вызывает значительную объемную усадку. В отличие от гомогенных пластиков, кристаллизационная усадка PA66 зависит от направления: коэффициент усадки мал по направлению течения расплава и велик в направлении, перпендикулярном течению. Такая анизотропная усадка естественно создает разницу напряжений в профиле при формовке и формирует физическую тенденцию к изгибу в сторону большей усадки.
Разница усадки чистого PA66 относительно контролируема. Однако после добавления 25% стекловолокна для армирования анизотропия материала дополнительно усиливается. Стекловолокно практически не дает усадки и ограничивает усадку по направлению течения расплава, тогда как области, перпендикулярные потоку, не имеют эффективного ограничения, что увеличивает разницу усадки. Даже при полностью стандартизированном оборудовании и технологиях качественные теплоразрывные ленты PA66GF25 изначально имеют слабую тенденцию к изгибу как внутреннее физическое свойство материала. Эту тенденцию можно только компенсировать оптимизацией технологического процесса, полностью устранить невозможно.
II. Неравновесные односторонние напряжения из-за неоднородного распределения и ориентации стекловолокна
При экструзии теплоразрывных лент стекловолокно выстраивается по направлению течения расплава. При нормальной гомогенной экструзии стекловолокно равномерно распределено и имеет согласованную ориентацию во всех зонах поперечного сечения; напряжения усадки взаимно компенсируются, профиль остается прямым. Напротив, недостаточная пластификация сырья или колебания текучести расплава приводят к локальной агломерации стекловолокна, его концентрации с одной стороны и нарушенной ориентации в отдельных зонах.
Зоны с высокой плотностью стекловолокна имеют высокую жесткость и минимальную усадку, а зоны, обогащенные смолой, характеризуются большой усадкой и высокой деформируемостью. Несоответствие коэффициентов усадки по обе стороны одного и того же поперечного сечения напрямую изгибает профиль в сторону большей усадки и меньшего содержания стекловолокна. Данный тип изгиба является структурным дефектом из-за неоднородности композитного материала и проявляется как постоянный боковой односторонний изгиб. Продукция одной партии имеет одинаковое направление изгиба и единый характер деформации — это типичная вторичная проблема, вызванная недостаточной сушкой сырья и неполной пластификацией. Кроме того, вторичные материалы, примеси и сырье с повышенной влажностью нарушают текучесть расплава и значительно усложняют распределение стекловолокна, в результате чего частота появления дефектов изгиба заметно выше, чем при использовании первичного сырья.
III. Изгиб из-за дифференциальной усадки, вызванный асимметричной толщиной стенки поперечной структуры
Форма поперечного сечения теплоразрывной ленты является ключевым внутренним фактором, определяющим вероятность изгиба при формовке. С-образные и стандартные IC-конструкции с симметричной равномерной толщиной стенки имеют практически одинаковые скорости теплоотвода, кристаллизации и усадки по всему поперечному сечению, сбалансированные напряжения и крайне низкий риск изгиба. Напротив, фигурные поперечные сечения с большими отклонениями толщины стенки, односторонними ребрами, резкими перепадами толщины и асимметричной структурой имеют заметные различия в охлаждении и усадке.
Зоны с толстой стенкой накапливают большой объем расплава, медленно отводят тепло, кристаллизуются с запаздыванием и дают значительную постстарческую усадку. Зоны с тонкой стенкой быстро охлаждаются, затвердевают заранее и завершают усадку раньше. После формования толстостенные зоны продолжают медленно сжиматься и тянуть уже затвердевшие тонкостенные участки, изгибая и скручивая профиль в сторону толстой стенки. Теплоразрывные ленты с неравномерным распределением многокамерных ребер, односторонними усилительными ребрами и эксцентричной конструкцией поперечного сечения, как правило, имеют такую структурную тенденцию к изгибу. Это механический дефект, присущий конструкции, его необходимо корректировать компенсацией фильеры и оптимизацией режима охлаждения.
IV. Поглощение влаги и нарушение состава сырья усиливают деформацию изгиба
PA66 сильно гигроскопичен. Неполная сушка сырья или поглощение влаги при хранении приводит к испарению воды внутри расплава и образованию микропористой структуры. Влажные расплавы пластифицируются неравномерно, плотность поперечного сечения неоднородна. После охлаждения расхождения коэффициентов усадки в разных зонах усиливаются, небольшие разницы напряжений нарастают, появляются слабое коробление и дугообразный изгиб.
Кроме того, избыточные наполнители (карбонат кальция, тальк) в нестандартном сырье нарушают равномерность кристаллизации смолы и стекловолокна, расстраивают локальные скорости кристаллизации и рассеивают распределение напряжений. Это вызывает нерегулярные изгибы, скручивание и волнообразную деформацию профилей с полной потерей стабильности прямолинейности. Изгибы, вызванные составом сырья, невозможно исправить последующей настройкой оборудования, они относятся к внутренним дефектам материала.
Заключение
Внутренние причины изгиба теплоразрывных лент делятся на четыре группы: анизотропная усадка материала, неравномерная ориентация стекловолокна, асимметрия поперечного сечения и нарушение состава сырья. Такие деформации являются внутренними техническими характеристиками материала и структуры, типичной технической сложностью при производстве PA66GF25 теплоразрывных лент. Это также объясняет, почему высокоточные теплоразрывные ленты премиального качества требуют точной компенсации фильеры и тонкой технологической регулировки.