
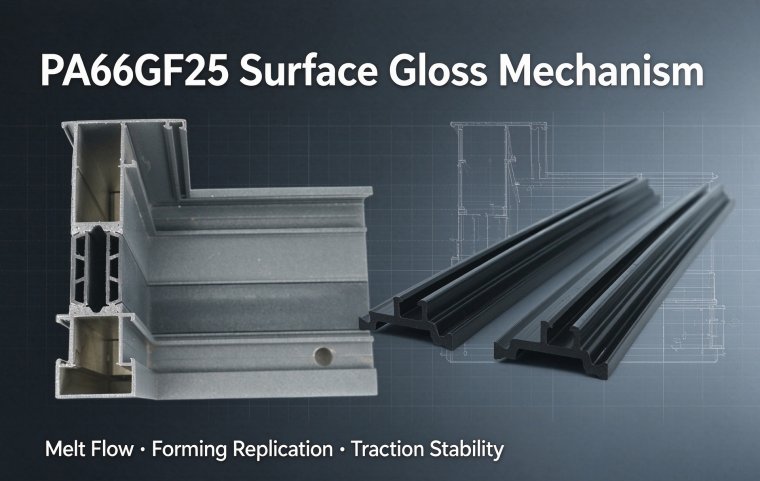
Механизм формирования блестящей поверхности терморазрывных полос PA66GF25 и благоприятные факторы технологического процесса
В этой статье анализируется механизм формирования блестящей поверхности терморазрывных полос PA66GF25 и основные технологические факторы. Блеск поверхности зависит от микроморфологии поверхности и не эквивалентен эксплуатационным свойствам материала. Сырье, температура экструзии, вакуумная калибровка, охлаждение и тяговое усилие влияют на выравнивание расплава. Истинный блеск отличается от ложного блеска, вызванного избытком смазок или перегревом. Блеск следует использовать как индикатор состояния процесса, а не как цель производства.
I. Физическая природа и границы оценки блеска поверхности
Блеск поверхности готовых терморазрывных полос PA66GF25 является вспомогательным показателем внешнего вида для алюминиевых дверей и окон с терморазрывом, сам по себе он не отражает эксплуатационные свойства изделия. С физической точки зрения блеск поверхности обусловлен микроморфологией поверхностного слоя расплава, формирующегося между выходом губки фильеры и внутренней стенкой калибровочной гильзы. Плоский поверхностный слой с мелкими микроволнами, без открытых стекловолокон, раковин и пятен увеличивает долю зеркального отражения света от поверхности материала, создавая визуальный эффект блеска. Если на поверхности присутствуют свободные волокна, следы течения, микровыемки или осадки, свет рассеивается, и изделие выглядит матовым.
Важно уточнить основополагающий момент: блеск — это лишь поверхностное явление, и блеск, полученный разными способами, может иметь совершенно разный смысл. Две одинаково блестящие терморазрывные полосы могут быть изготовлены как за счет достаточного смачивания и выравнивания расплава, так и за счет избыточного накопления смазочных добавок, скрывающих стекловолокна под поверхностью. Последний случай часто сопровождается снижением прочности межфазной связи и нестабильностью механических свойств. Поэтому блеск не следует использовать как самостоятельный критерий приемки при контроле сырья и готовой продукции; он служит вспомогательным признаком для диагностики технологических режимов.
II. Основное влияние системы сырья на базовый блеск
Распределение молекулярной массы и текучесть расплава смолы PA66 определяют способность расплава растекаться в полости фильеры и по внутренней стенке калибра. Марки с высокой текучестью и узким распределением молекулярной массы легче растекаются после плавления, формируют непрерывный гладкий поверхностный слой у стенки и обеспечивают более высокий блеск готового изделия. Марки с низкой текучестью хуже растекаются, на их поверхности часто появляются слабые следы течения и волны, внешний вид получается более тусклым.
Характеристики стекловолокна также напрямую влияют на состояние поверхности. Стекловолокна большого диаметра склонны образовывать микровыступы на поверхности, а иногда даже прорывать пленку расплава у губки фильеры и выходить наружу. Тонкие стекловолокна, обработанные совместимыми с матрицей PA66 связующими агентами, полностью обволакиваются смолой, сохраняют непрерывную поверхность и дают лучший блеск. Разрушенные связующие агенты ослабляют межфазную связь и вызывают микроотслоение между стекловолокном и матрицей. Даже при приемлемом первоначальном виде после длительного гидротермального старения поверхность начинает шелушиться и мутнеть.
Внутренние и внешние смазки в рецептуре существенно влияют на извлечение из формы и качество поверхности. Подходящая внутренняя смазка улучшает течение внутри расплава, а внешние смазки накапливаются на поверхности, снижают трение между расплавом и металлическими стенками фильеры, предотвращают царапание поверхности калибром и повышают гладкость. Однако смазки являются низкомолекулярными компонентами. При дозировке сверх допустимого диапазона они мигрируют и образуют тонкую пленку на поверхности, искусственно увеличивая блеск, но одновременно ослабляя межфазную адгезию и устойчивость к гидролизу.
III. Регулировка выравнивания поверхности температурным профилем экструзии
В допустимом температурном диапазоне умеренное повышение температур в зоне плавления и секции фильеры снижает вязкость расплава PA66 и улучшает его способность к выравниванию. Мелкие следы турбулентности, возникающие на выходе губки фильеры, сглаживаются, после калибровки получается более гладкая и блестящая поверхность. Однородность температуры по всем зонам фильеры имеет решающее значение. Значительные перепады температур вдоль или поперек фильеры вызывают неоднородность локальной вязкости расплава, из-за чего блеск становится неравномерным: одна сторона терморазрывной полосы блестит, а другая мутная. Этот дефект чаще встречается на широких I-образных профилях и многокамерных полосах.
Повышение температуры имеет четкий верхний предел. Превышение рабочего диапазона запускает термическую деградацию PA66: разрываются молекулярные цепи, увеличивается количество концевых групп, снижается прочность на растяжение и устойчивость к гидролизу объемного материала. Хотя поверхность временно может выглядеть блестящей, после испытаний в кипящей воде или термоциклирования она быстро шелушится, покрывается мелкими трещинами и теряет блеск. Улучшение внешнего вида исключительно за счет перегрева для снижения вязкости ухудшает долговременные свойства и не соответствует требованиям эксплуатации дверей, окон и навесных стен.
IV. Эффект репликации поверхности в системе калибровки
Морфология поверхности терморазрывной полосы формируется при выходе из губки фильеры, а этап калибровки определяет окончательное состояние поверхности. Чистота обработки внутренней стенки вакуумного калибра почти полностью копируется на экструдат. Высокополированная внутренняя стенка без царапин, углеродных отложений и накипи из добавок передает эффект зеркала. Изношенные стенки или стенки, покрытые осадочной накипью, дают мутную поверхность, линейные царапины или ямчатую текстуру изделия.
Вакуумное разрежение должно соответствовать скорости экструзии. Оптимальное разрежение плотно прижимает горячий расплав к гладкой внутренней стенке, сглаживает мелкие волны на поверхности и улучшает блеск. Недостаточное разрежение оставляет зазоры между профилем и калибровочной гильзой; поверхность свободно охлаждается и сжимается, волны усиливаются, а блеск падает. Напротив, чрезмерно высокое разрежение растягивает и повреждает мягкую поверхность расплава, оставляет линейные следы растяжения и следы растяжения и разрушает гладкость поверхности.
Градиент охлаждения также влияет на качество поверхности. Мягкое ступенчатое охлаждение обеспечивает медленное затвердевание поверхности и дает расплаву достаточно времени для завершения выравнивания. Резкая водяная закалка мгновенно замораживает поверхность, прерывает процесс выравнивания и снижает блеск. Кроме того, в поперечном сечении возникают значительные остаточные напряжения, которые в дальнейшем приводят к короблению и растрескиванию.
V. Синхронизация тягового устройства и стабильность поверхности
Когда скорость тягового механизма строго синхронизирована с производительностью основного экструдера, расплав после выхода из фильеры испытывает равномерное продольное напряжение. Поверхность не подвергается периодическому растяжению или сжатию, микроморфология остается стабильной. Колебания скорости тяги, проскальзывание гусениц или асимметричное прижимное усилие с обеих сторон подвергают поверхность профиля циклическому растяжению и сжатию, появляются мелкие волны, которые разрушают блестящую текстуру и вызывают отклонения размеров по длине профиля.
При многоканальной экструзии, когда из одной фильеры получают несколько полос, тяговое усилие для каждой полосы должно быть одинаковым. Небольшие несоответствия расхода в сочетании с неравномерным натяжением приводят к тому, что некоторые полосы постоянно растянуты, а другие расслаблены. В результате выравнивание поверхности становится неоднородным, и блеск различается между изделиями из одной фильеры.
VI. Заключение: различие между истинным блеском и искусственным блеском, вызванным технологическим процессом
Истинный блеск, полученный при нормальных режимах процесса, возникает за счет достаточного смачивания расплава, равномерного выравнивания и плотного контакта с гладкой стенкой калибра. Он зависит от стабильного контроля влажности, рациональной конфигурации сдвиговых нагрузок и симметричных условий охлаждения. Такие изделия обычно имеют хорошую дисперсию стекловолокна и стабильные механические свойства. Высокий блеск, полученный за счет избытка смазок, снижения вязкости перегревом или чрезмерно отполированных фильер, является лишь поверхностным изменением, часто сопровождается ослаблением межфазной связи и снижением устойчивости к гидролизу.
Производители должны рассматривать блеск как индикатор состояния технологического процесса, а не как цель, к которой нужно стремиться. Если при неизменной рецептуре и спецификации блеск заметно меняется, эффективнее проверять партии сырья, режим сушки, чистоту фильеры и состояние стенки калибра, чем просто регулировать температуру или добавлять смазки для поиска первопричины.